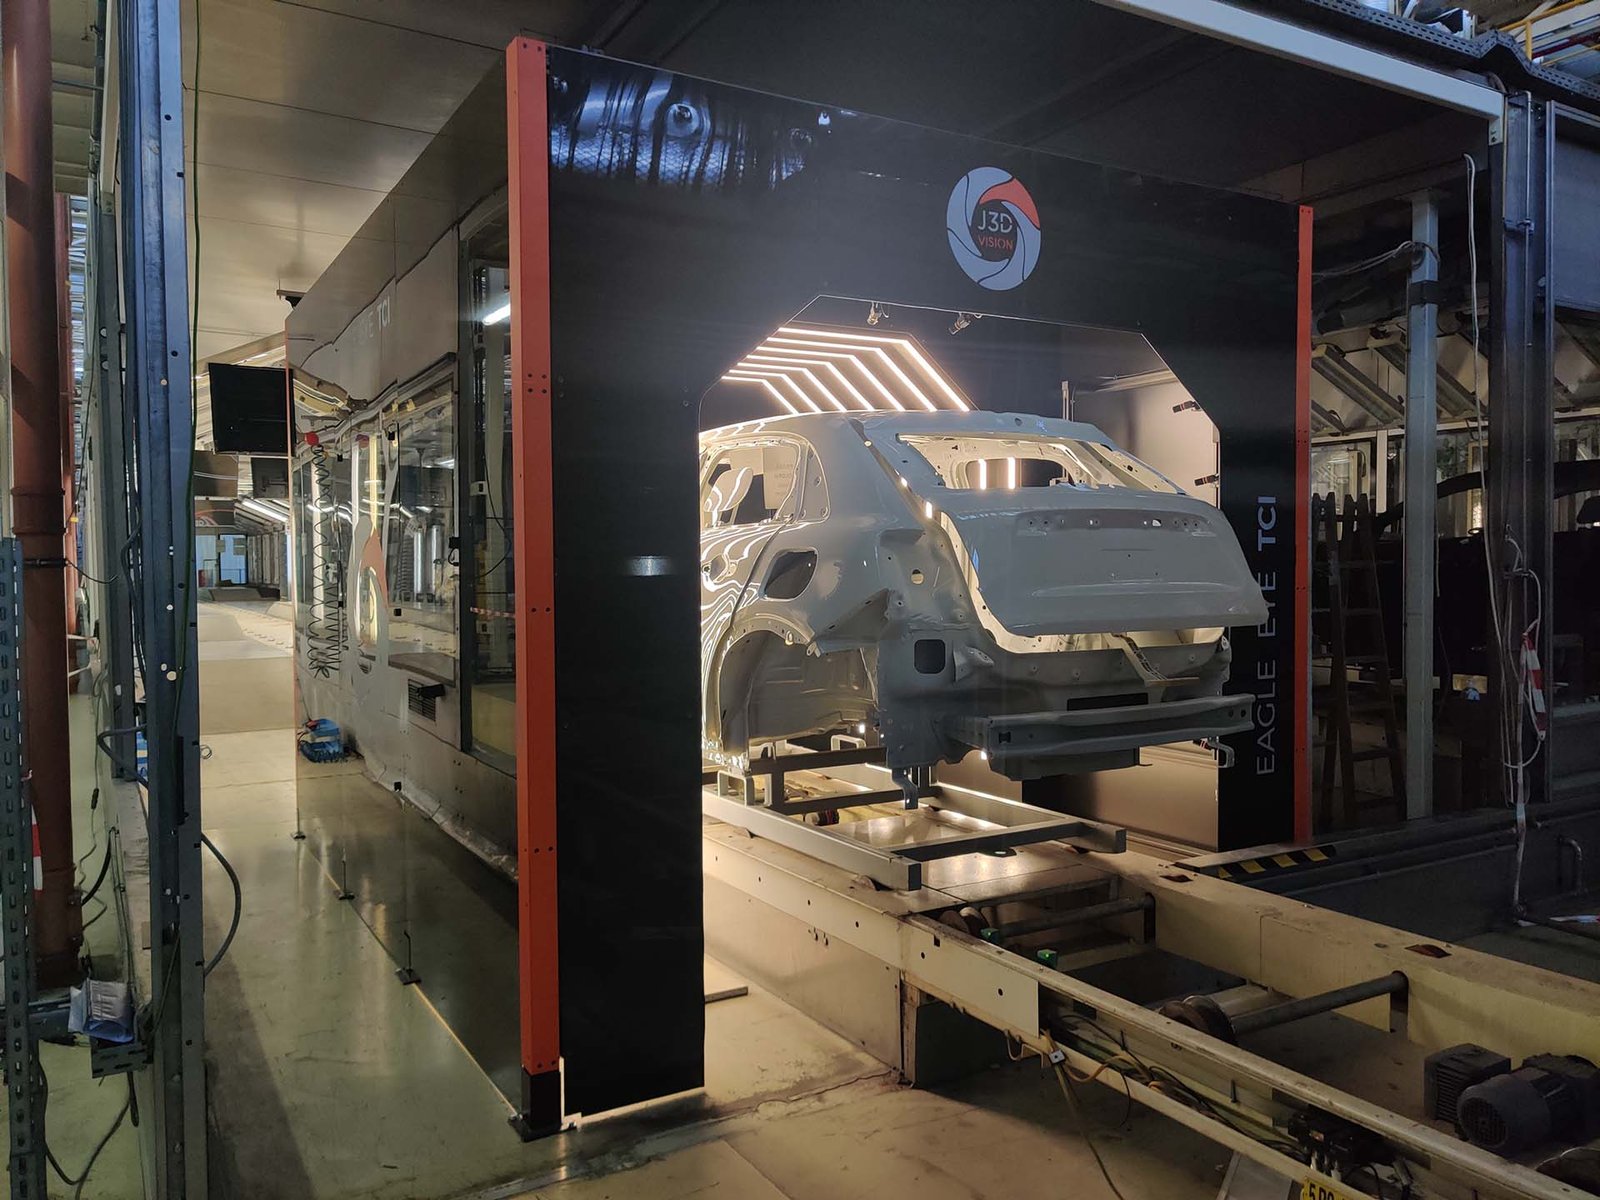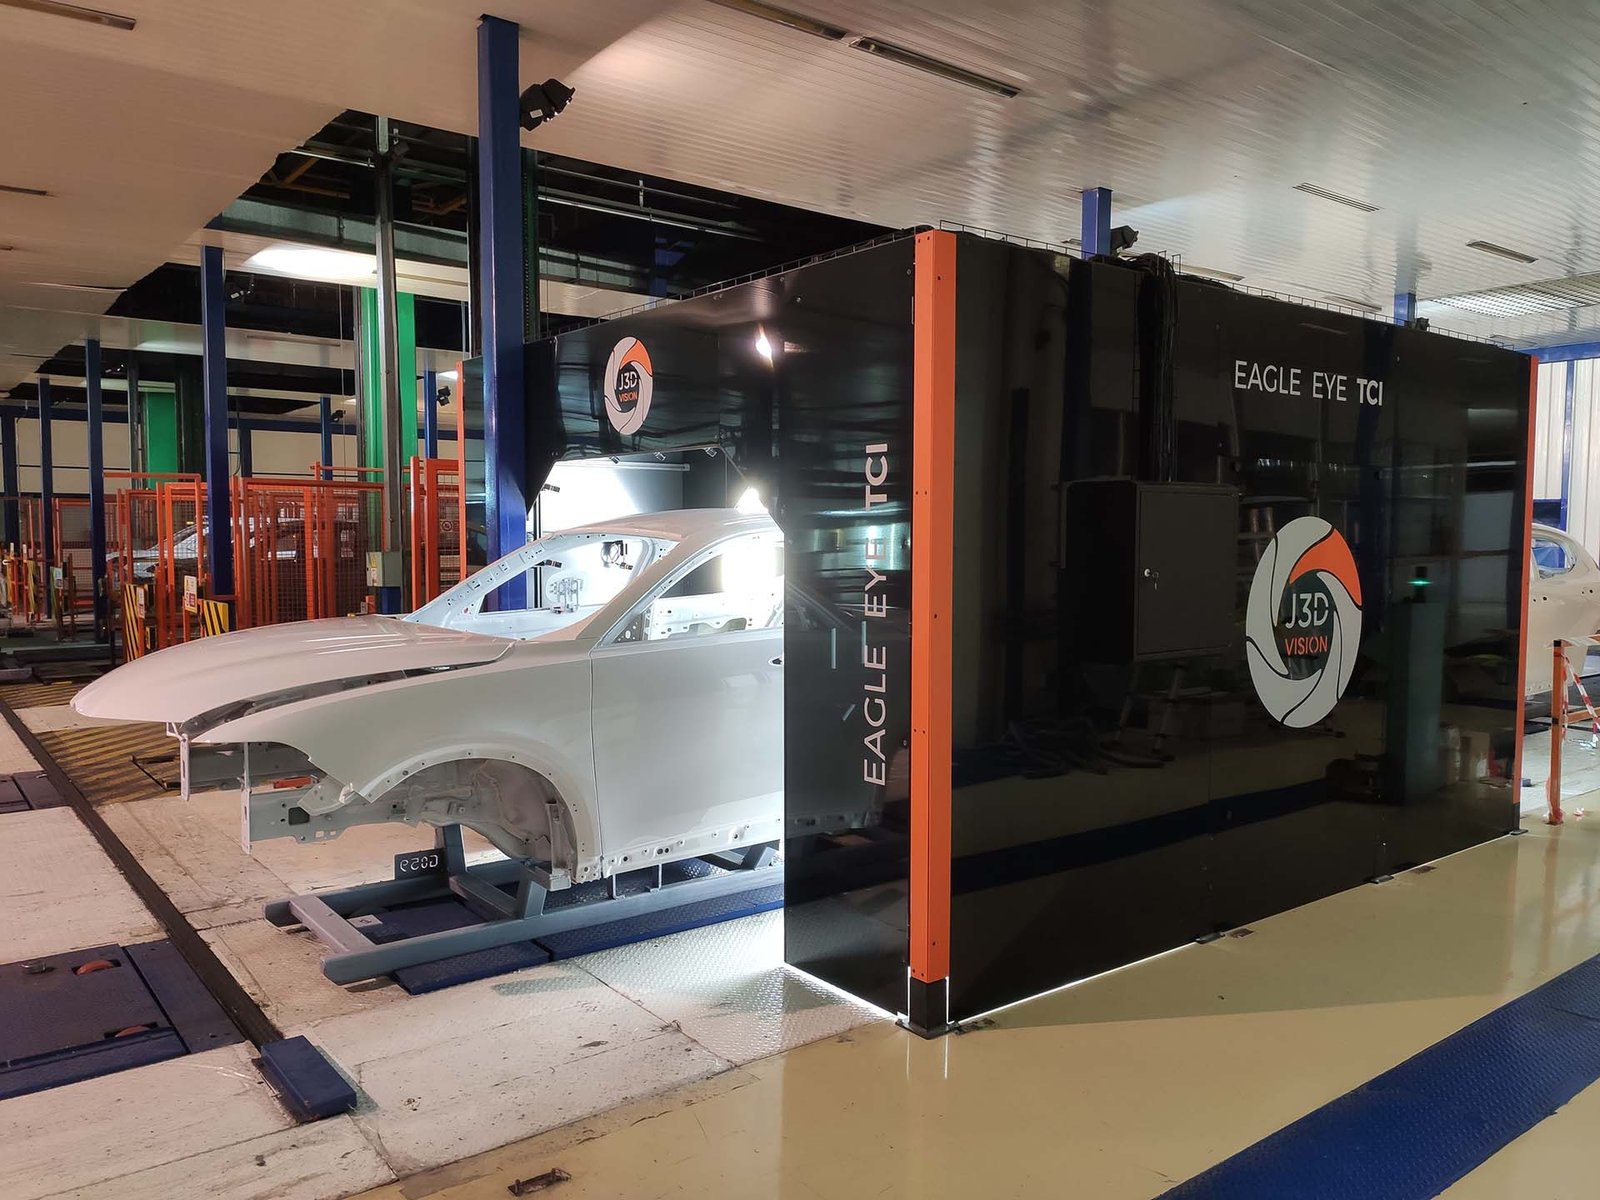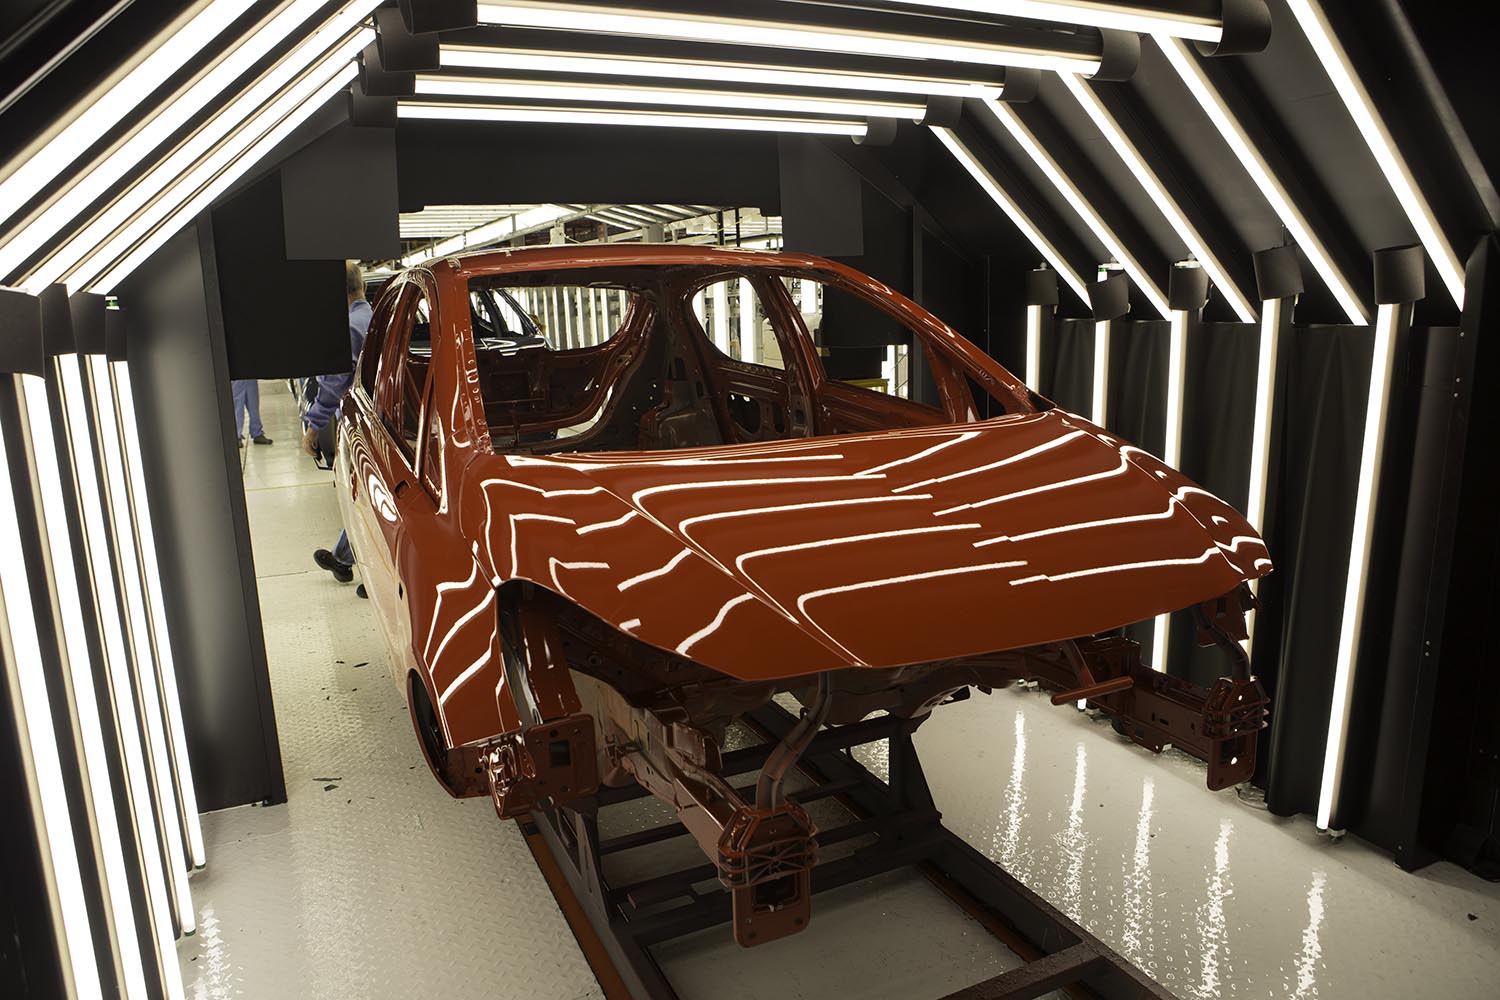
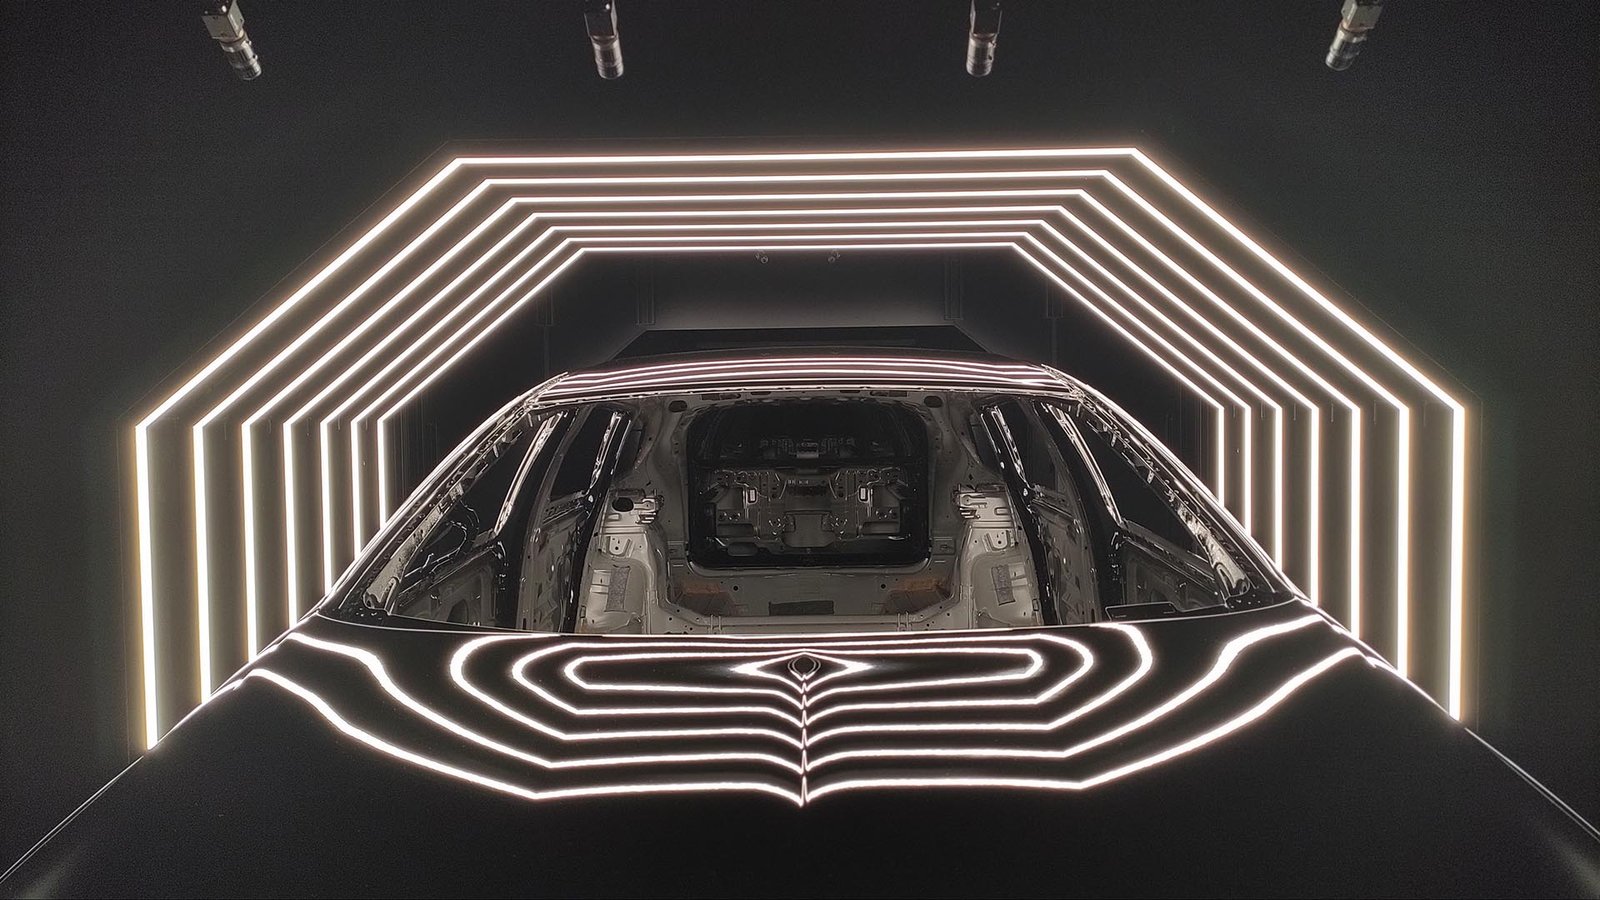
La detección de defectos en la pintura de las carrocerías requiere la intervención de operarios para localizar, identificar y evaluar su gravedad, determinando si pueden repararse in situ, con o sin parada de línea, mediante operaciones de lijado y pulido, o si deben señalizarse para su posterior reparación aguas abajo del proceso productivo.
Todos estos procesos conllevan una serie de costes operativos asociados, entre los que se incluyen los recursos humanos necesarios, el consumo de materiales fungibles, el gasto energético y el tiempo destinado a las operaciones de inspección y reparación, con su correspondiente impacto sobre la eficiencia y la productividad de la línea de producción.
Qué son los costes de no calidad en una planta de pintura
Los costes de no calidad son todos aquellos costes adicionales derivados de defectos, desviaciones o incumplimientos de los requisitos de calidad establecidos durante el proceso de pintado, se podrían agrupar en cuatro partidas principales:
- Gasto de material y rechazos
- Retrabajos y reinspecciones
- Paradas de línea, perdida de productividad y movimientos adicionales
- Reclamaciones y garantías.
Se diferencian de los costes de calidad preventiva, como la inspección o el mantenimiento del proceso, en que no aportan ningún valor al producto. Solo corrigen o compensan un fallo.
Las cuatro partidas que más pesan
Gasto de material y rechazos
En pintura, los rechazos rara vez implica a una carrocería completa. Es pintura, laca, abrasivos y pasta de pulir gastados en corregir defectos. Cuando hay que repintar un panel completo o sustituirlo, el consumo se multiplica.
Retrabajos y reinspecciones
Cada carrocería que vuelve a la línea de pintado ocupa capacidad de producción y repite el paso por el horno de secado, lo que implica un alto consumo energético. A eso se suma la mano de obra que ha sido necesaria para volver a preparar la carrocería para su repintado, y los movimientos y logística necesarios para sacar y reintroducir la carrocería en la línea de producción.
Tiempos muertos y posible pérdida de OEE
Los tiempos destinados a la reparación de defectos no implican necesariamente una pérdida directa de OEE. Sin embargo, la saturación de las zonas de reparación puede provocar desajustes en la secuencia de producción con montaje y afectar al OEE. Estas pérdidas quedan reflejadas en los informes de producción, pero no en los de calidad.
Garantías
El defecto que escapa a la inspección final llega al concesionario como una reclamación. Al coste de la reparación fuera de planta se suman la gestión administrativa y el daño a la calidad percibida de la marca.
Por qué los costes de no calidad no aparecen en el informe de calidad
Aunque el departamento de calidad identifica y registra los defectos, los costes asociados se distribuyen entre diferentes áreas: consumo energético, materiales fungibles, pérdidas de producción, reprocesos y garantías.
Esta dispersión dificulta la cuantificación del coste real de no calidad y puede infravalorar el retorno de las inversiones destinadas a mejorarla. Para obtener una visión global, es necesario integrar estos costes y asociarlos a las distintas etapas del proceso de pintura.
Tres estrategias para reducir los costes de no calidad
Detectar el defecto en la etapa en que nace
Cuanto más tarde se detecta un defecto, más caro sale corregirlo. Ya analizamos por qué en cómo reducir el rework detectando defectos antes del Top Coat.
La clave es inspeccionar cada etapa, desde el recubrimiento ELPO hasta la imprimación mate, con sistemas de inspección automática que trabajan sin detener la línea.
Reparar con información, no con rotulador
Una localización imprecisa del defecto puede provocar reparaciones innecesariamente extensas. Disponer de información precisa sobre su posición, tipología y dimensiones permite optimizar la intervención, reducir los tiempos de retrabajo y estandarizar el proceso de reparación.
Es el principio de la reparación automática con HUMMINGBIRD®, que explicamos en la gestión inteligente de defectos.
Usar los datos para atacar la causa raíz
Optimizar las reparaciones reduce los costes, pero no elimina su origen. El mayor potencial de ahorro reside en registrar y analizar los defectos de cada carrocería, correlacionándolos con las cabinas de pintura, los robots de aplicación y los lotes de producto utilizados, para identificar sus causas y prevenir su aparición.
Esa integración con el MES y la trazabilidad industrial convierte la inspección en una herramienta de mejora continua.
Cómo la inspección automática puede reducir los costes de no calidad
Un sistema de inspección automática de defectos de pintura puede reducir los costes de no calidad mediante la detección, localización, clasificación y registro de las imperfecciones presentes en las carrocerías. El ahorro se obtiene principalmente a través de tres líneas de actuación:
Optimización de las reparaciones: reducción de los tiempos de localización, intervención y consumo de materiales.
Mejora de la productividad: reducción de los tiempos de inspección, las paradas de línea y el riesgo de saturación de las zonas de reparación.
Prevención de defectos: trazabilidad y análisis de datos para identificar causas recurrentes y aplicar acciones correctivas sobre el proceso.
Todo ello contribuye a disminuir los costes de no calidad, cuyo impacto sobre las principales partidas se resume en la siguiente tabla.
| Coste | Impacto de la inspección automática |
| Mano de obra | Reduce el tiempo de inspección y localización de defectos. |
| Materiales fungibles | Permite intervenciones más precisas y menos extensas. |
| Energía | Puede reducir el consumo asociado a reprocesos y repintados evitados. |
| Tiempos de reparación | Facilita la localización y preparación de las intervenciones. |
| Paradas y OEE | Puede disminuir las interrupciones y la saturación de las zonas de reparación. |
| Rechazos y garantías | Reduce el riesgo de que defectos no detectados lleguen al cliente. |
| Defectos recurrentes | Facilita identificar y corregir posibles causas de origen. |
Calcula cuánto te cuesta hoy la no calidad
Cada planta tiene su propio mapa de defectos y su propio coste por horneado.
Solicita una demo con el equipo de ingeniería de J3D Vision y analizaremos contigo dónde se generan tus costes de no calidad y qué retorno puedes esperar.