Durante años, la forma de marcar un defecto de pintura en una planta de automoción ha sido la misma en casi todo el mundo.
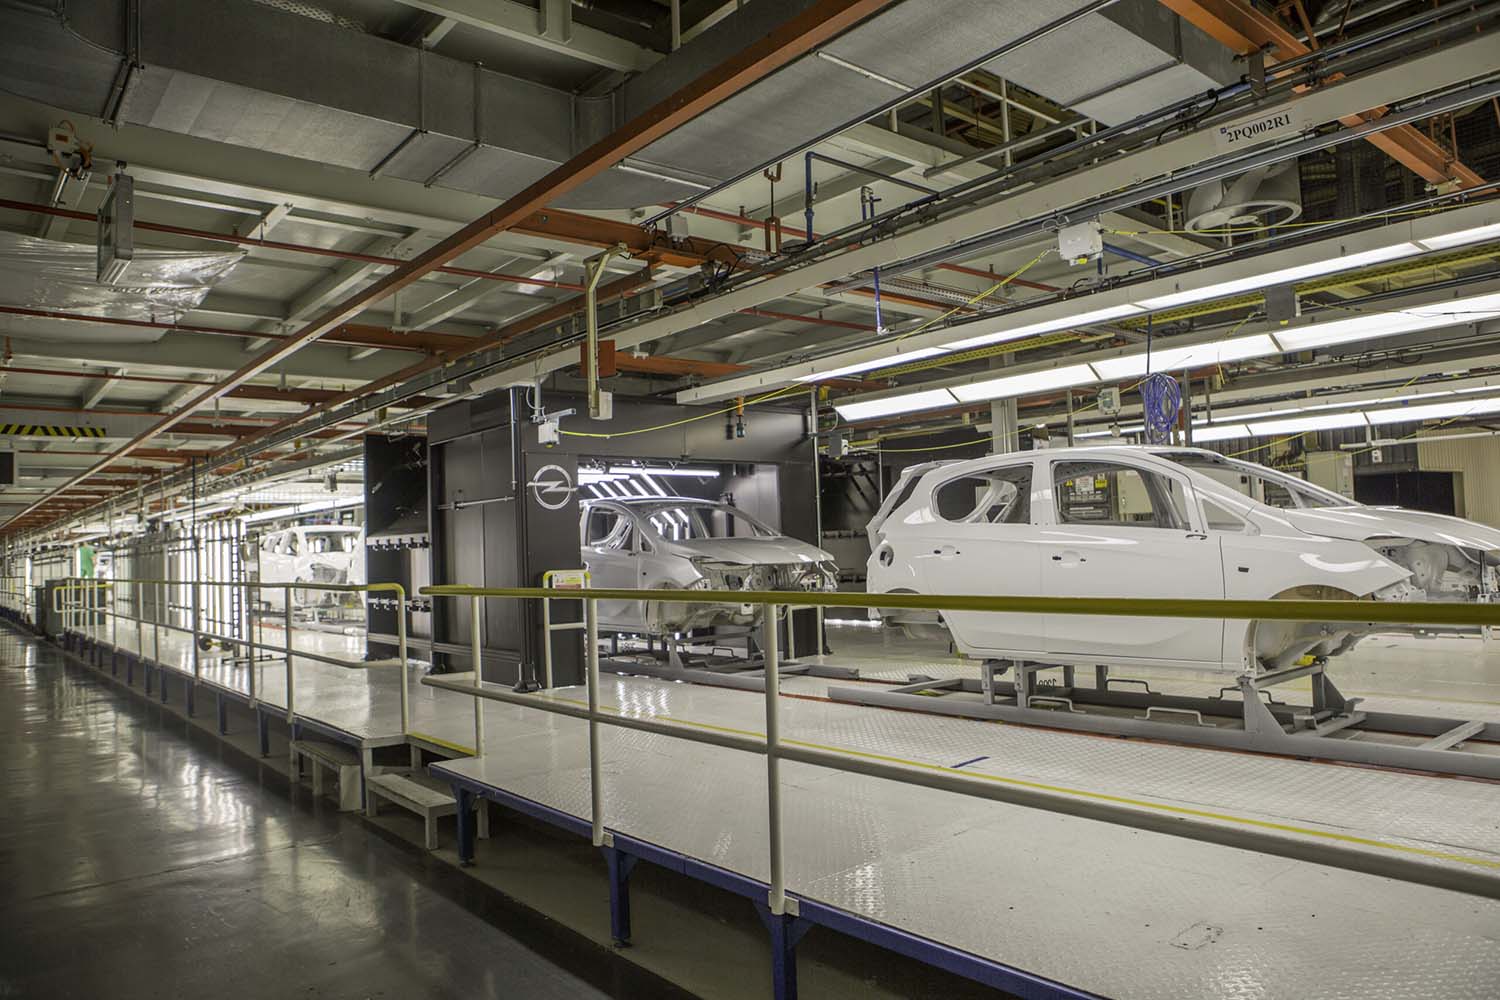
A lo largo de la línea de producción, varios operarios realizaban la inspección visual de las carrocerías con el objetivo de detectar posibles defectos de pintura, recurriendo en determinados casos también a la inspección táctil.
Una vez identificado el defecto, y en función de su tipología, este se reparaba directamente en línea o se marcaba para su posterior reparación. En muchas ocasiones, tanto la detección como la reparación se llevaban a cabo sin detener la línea de producción, mientras la carrocería continuaba avanzando.
Ese gesto, tan manual y tan humano, es el síntoma de un problema que un sistema de inspección automática está diseñado para resolver de raíz.
A continuación, analizamos en profundidad qué componentes forman un sistema de inspección de calidad automatizado, cómo se integra en las distintas etapas de fabricación de un vehículo y por qué representa el pilar fundamental para alcanzar una producción con cero defectos.
Qué es realmente un sistema de inspección automática
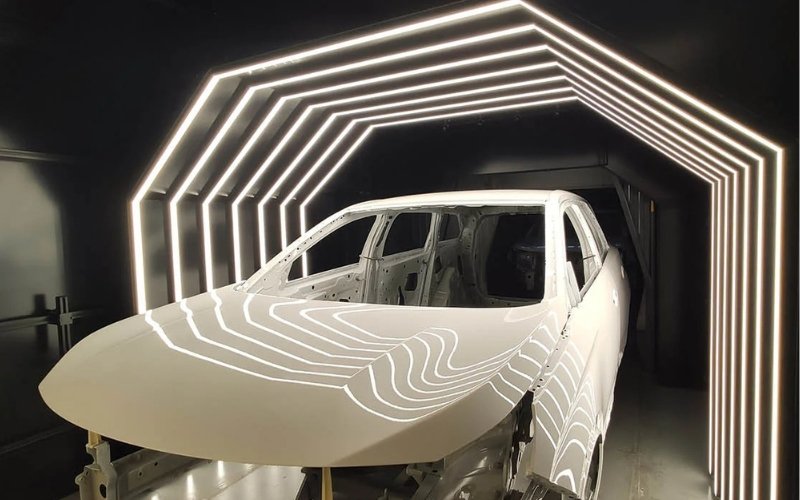
Un sistema de inspección automática es un conjunto de cámaras, iluminación y software de visión artificial que analiza la superficie de una carrocería para detectar defectos de pintura sin intervención humana.
Hasta aquí, la definición es sencilla. La parte que marca la diferencia es cómo ilumina, qué reconoce y, sobre todo, si necesita parar la línea para hacer su trabajo.
Existen básicamente dos familias.
Inspección robótica
Por un lado, los sistemas robóticos o con partes móviles, que desplazan un brazo o un cabezal de escaneo alrededor de la carrocería.
Funcionan, pero heredan el problema de cualquier elemento mecánico: desgaste, mantenimiento programado y una velocidad de trabajo limitada por la propia mecánica del brazo.
Inspección en movimiento
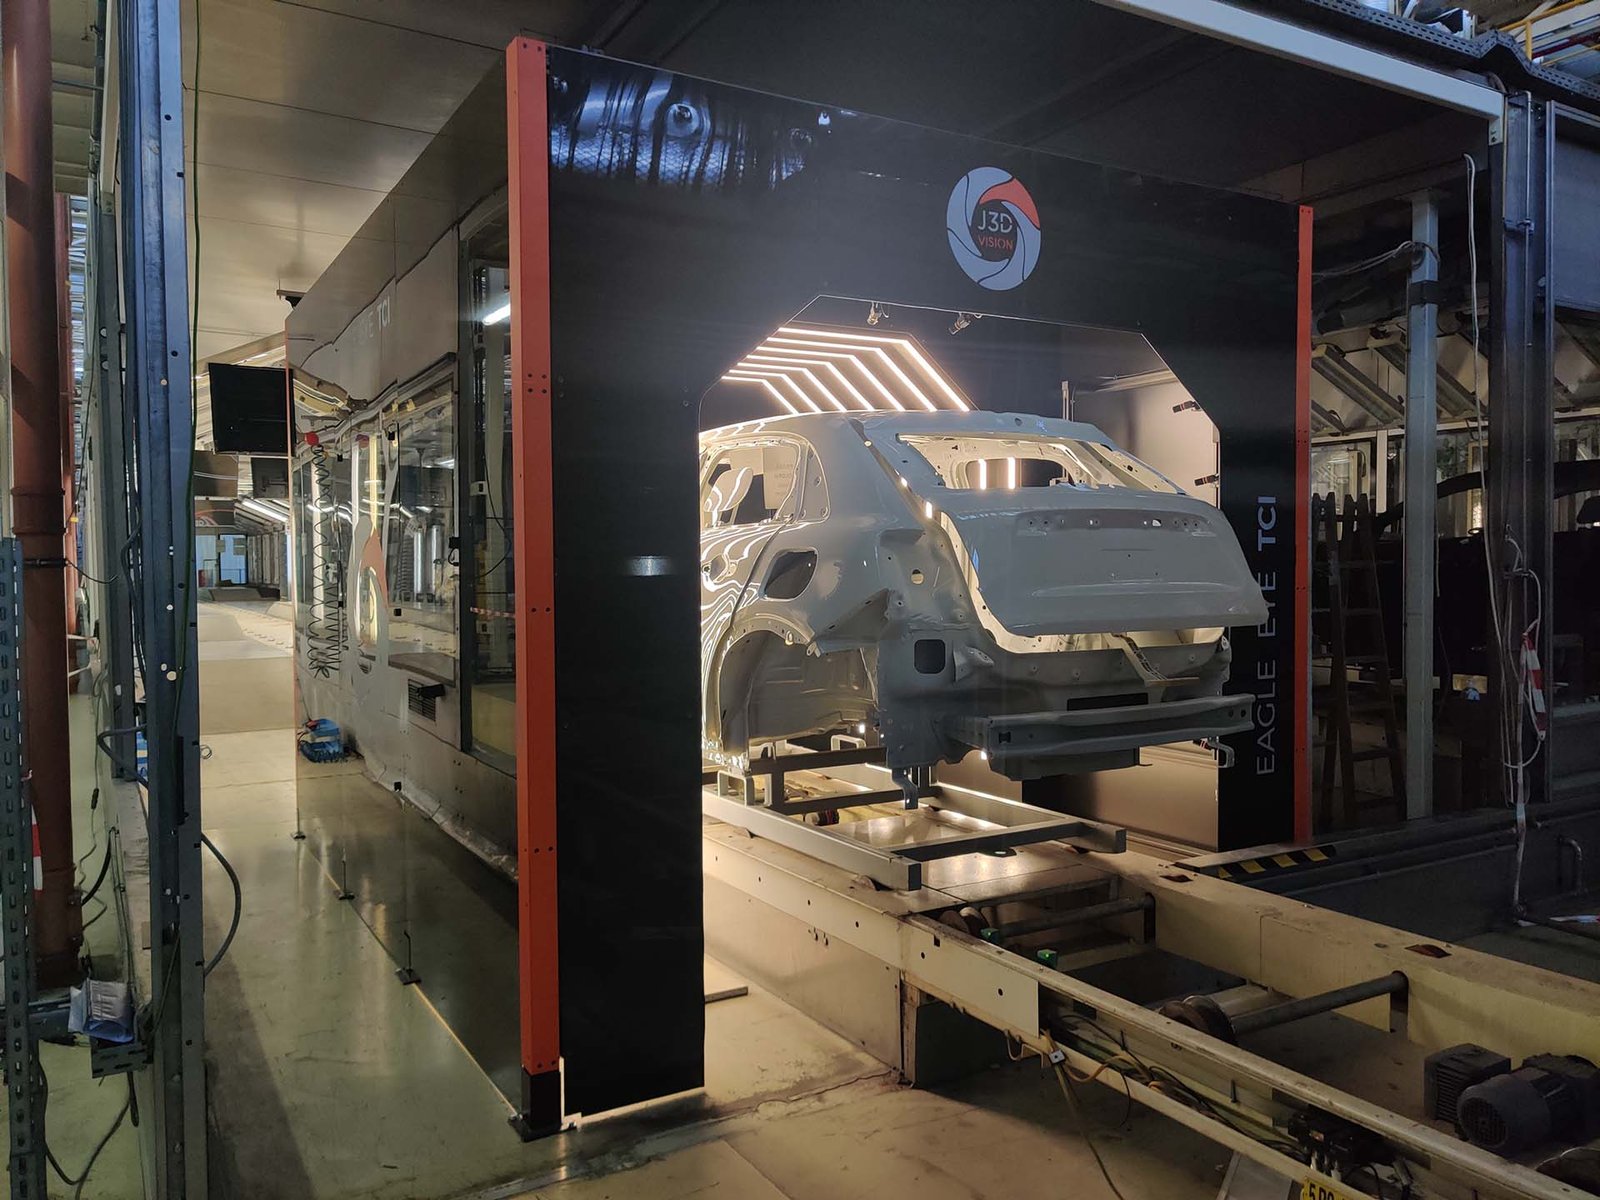
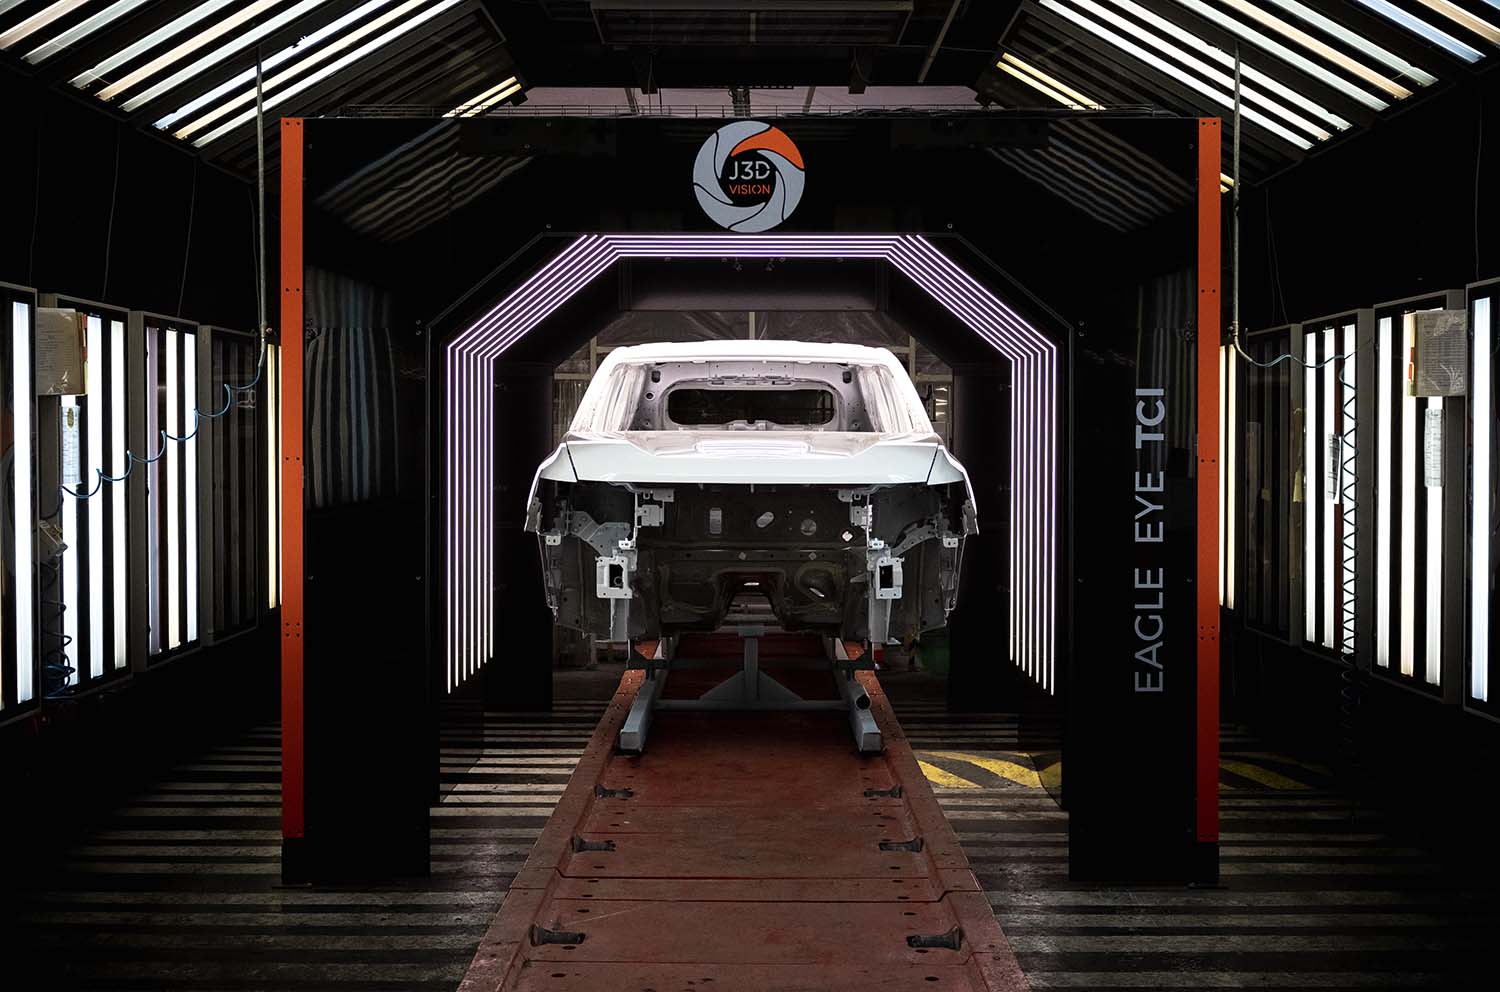
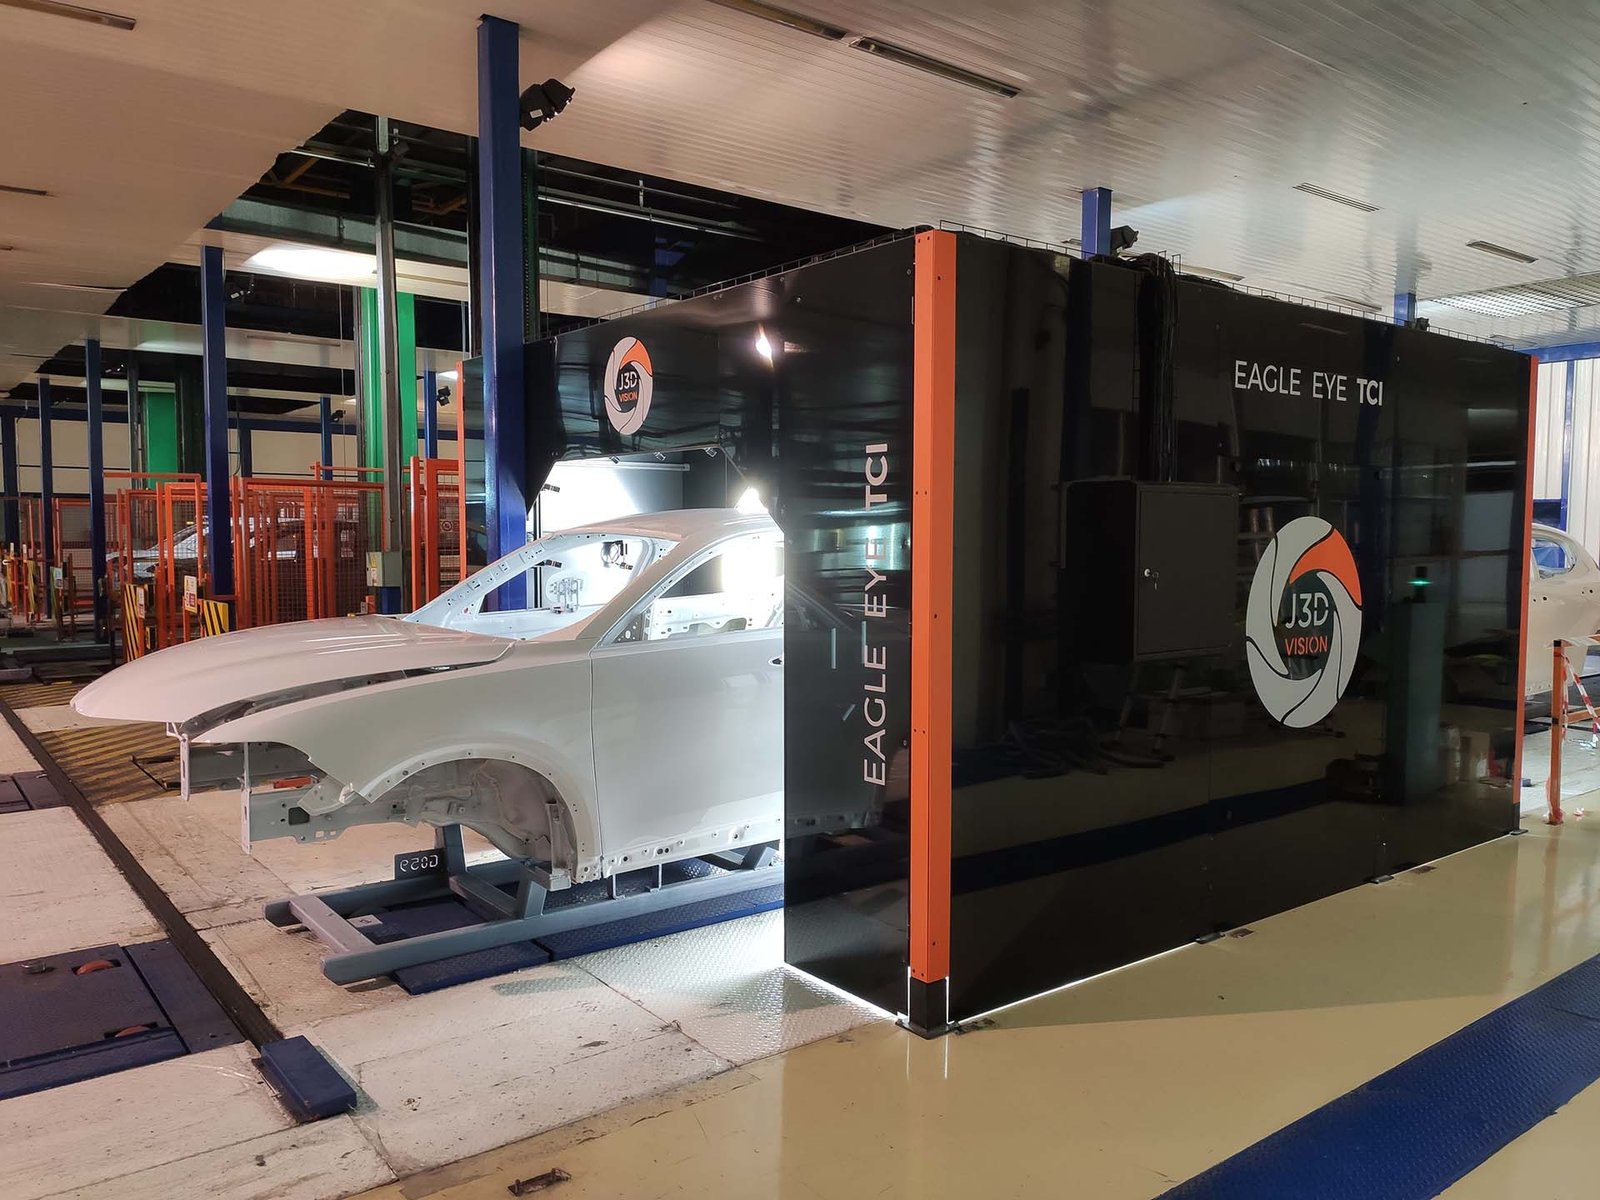
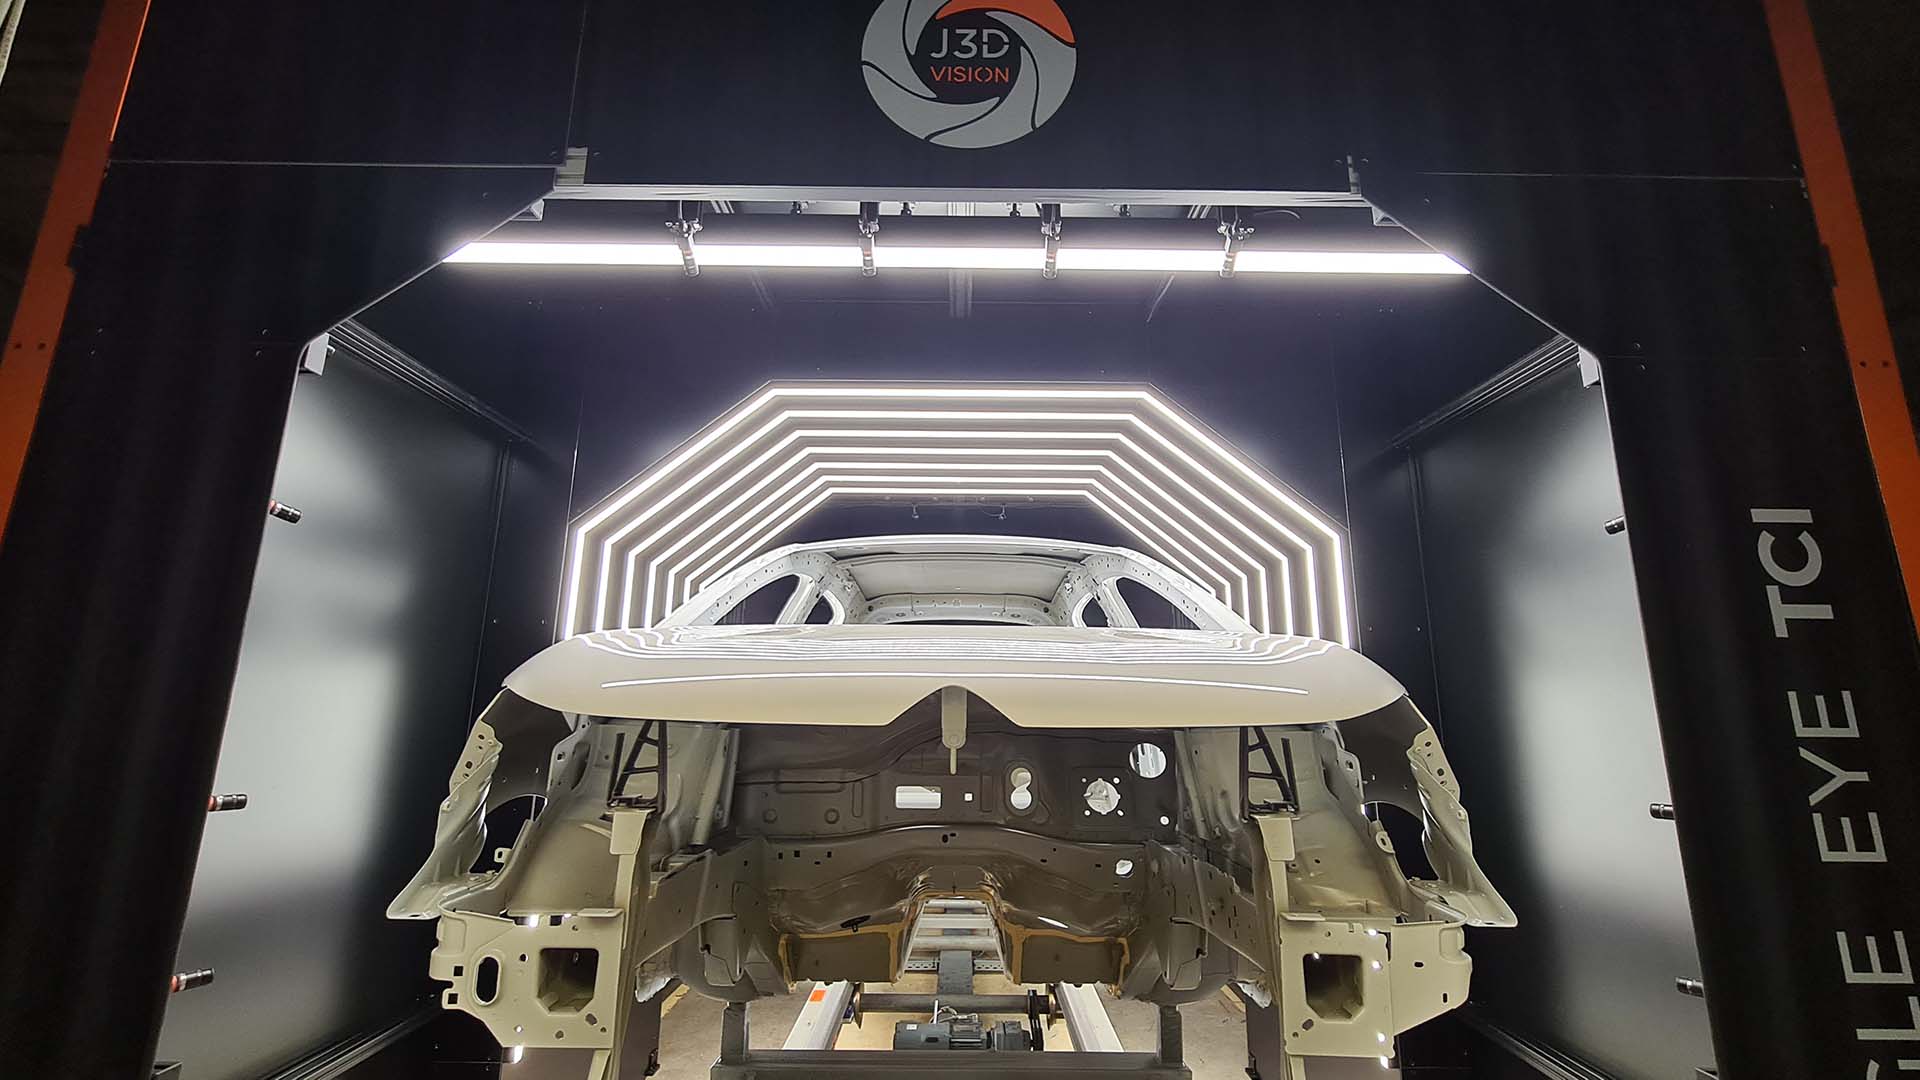
Por otro lado, están los sistemas de inspección automática sin partes móviles, donde un conjunto fijo de cámaras e iluminación cubre toda la carrocería mientras esta avanza por la línea.
Es la filosofía detrás de Eagle Eye, nuestro sistema de inspección en movimiento: cero desgaste, cero mantenimiento asociado al movimiento, y una arquitectura capaz de iniciar una nueva inspección sin haber terminado la anterior, algo crítico en plantas que trabajan a 150 JPH (Jobs Per Hour).
▶️ Esa distinción -con partes móviles o sin ellas- es probablemente la pregunta más importante y la desarrollamos con más detalle en nuestra guía sobre cómo funciona la inspección 100% en línea de pintura en movimiento.
Cómo funciona un sistema de inspección automática, etapa por etapa en la línea de pintura
Aquí es donde muchas explicaciones genéricas se quedan cortas, porque tratan la pintura como si fuera una sola capa homogénea.
En una planta de automoción, la carrocería pasa por al menos cuatro momentos de control muy distintos, y un sistema de inspección automática de calidad tiene que adaptarse a cada uno.
Inspección del recubrimiento por electrodeposición (ELPO)
Tras el paso por el baño de recubrimiento por electrodeposición catódica (cataforesis), la carrocería recibe la capa base que garantiza la protección frente a la corrosión y mejora la adherencia de las capas de pintura posteriores.
Realizar inspecciones automáticas en esta fase es clave para identificar burbujas, áreas sin cobertura, ampollas o contaminantes antes de meter el vehículo en los hornos de curado.
Un análisis riguroso mediante la inspección ELPO para la protección anticorrosión evita que los fallos de adherencia estructural afecten a las siguientes capas de pintura.
Control de la capa base de imprimación (Primer Coat)
La aplicación de la capa de imprimación prepara la superficie para la recepción del color y nivela las pequeñas irregularidades que puedan quedar tras la aplicación de la capa ELPO.
Puedes conocer más sobre esta aplicación en nuestro artículo sobre el control de defectos en pintura mate primer coat.
Auditoría del acabado final brillante (Top Coat)
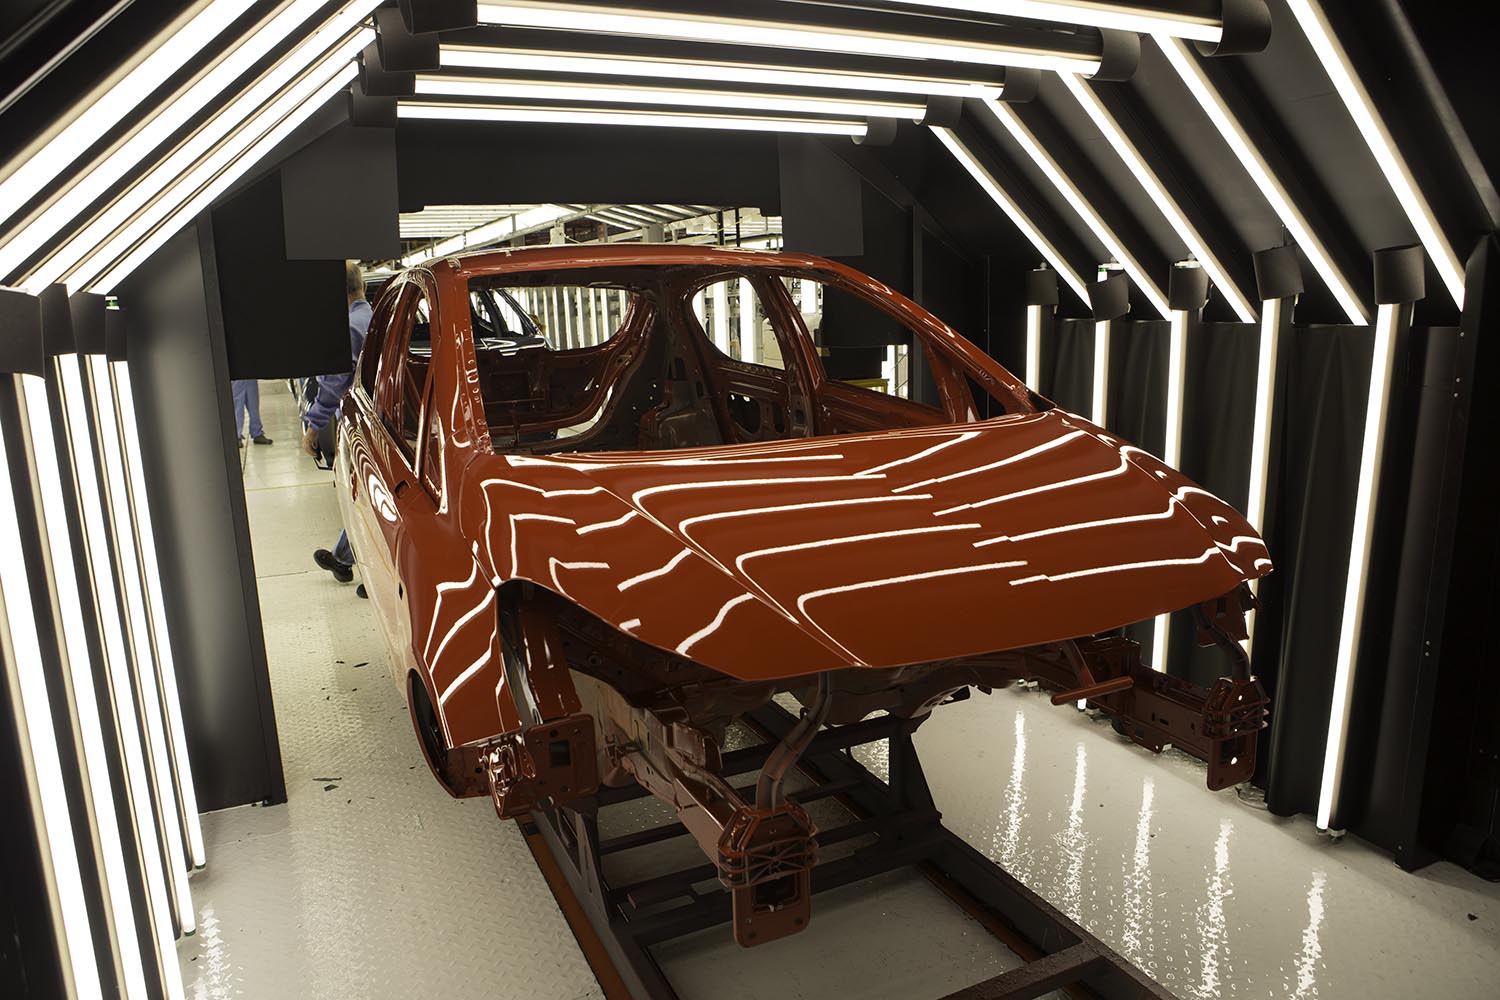
La etapa de acabado final comprende dos capas: la capa de color y la capa de laca transparente. Esta fase resulta especialmente exigente desde el punto de vista de la calidad percibida por el cliente final, ya que cualquier imperfección superficial puede afectar de forma directa al aspecto visual de la carrocería.
La inspección en esta zona debe gestionar la elevada reflectividad de las superficies para detectar y clasificar defectos como piel de naranja, soplados, picaduras, cráteres o motas de polvo.
Un sistema especializado en la detección automática de defectos de pintura garantiza que las carrocerías cumplan estrictamente con los estándares estéticos y de calidad de la planta.
Verificación inferior y cordones de sellado (Underbody)
El control de calidad no se limita a las superficies estéticas exteriores de la carrocería. La zona inferior también requiere la verificación de elementos y aplicaciones críticas, como la continuidad y correcto posicionamiento de los cordones de sellado de PVC, la presencia y adecuada colocación de adhesivos y tapones, así como la correcta aplicación del recubrimiento antigravilla.
Soluciones específicas para la inspección de bastidor inferior y errores de ensamblaje aseguran la estanqueidad y el aislamiento acústico del habitáculo.
👉🏻 ¿Quieres saber si tu línea es compatible con inspección sin paradas? Solicita una demo y lo revisamos juntos.
De la detección a la reparación: por qué la inspección sola no cierra el problema
Una vez que el sistema de inspección automática identifica un defecto, los operarios reciben la información obtenida a través de pantallas instaladas en la línea, dispositivos portátiles o documentación impresa. A partir de estos datos, deben localizar físicamente el defecto en la carrocería, evaluar si es susceptible de reparación y, cuando procede, realizar la reparación correspondiente, por lo general mientras la carrocería continúa en movimiento.
Esta transición entre la detección automática y la intervención manual supone un tiempo adicional en el proceso, reduciendo parcialmente el ahorro de tiempo conseguido mediante la automatización de la inspección.
Por eso, en J3D Vision entendemos la inspección y la reparación como un ciclo cerrado, no como dos fases independientes.
Eagle Eye detecta y clasifica el defecto por gravedad y ubicación exacta sobre la carrocería; esa información pasa directamente al sistema Hummingbird®, nuestro sistema de lijado y pulido automático, que genera la trayectoria del robot sin necesidad de re-escanear la pieza ni de intervención manual.
Como resultado, el tiempo transcurrido entre la detección de un defecto y su reparación se reduce de forma significativa, disminuyendo también la necesidad y el tiempo asociado a los procesos.
De hecho, si lo que te preocupa específicamente es el coste asociado a los reprocesos, lo tratamos en profundidad en nuestro post sobre cómo detectar defectos antes del Top Coat.
El estándar para la fábrica de automoción con cero defectos
Apostar por un sistema de inspección automática en las líneas de pintura y ensamblaje ha dejado de ser una opción de mejora marginal para convertirse en un requisito imprescindible de competitividad.
Integrar visión artificial avanzada, iluminación e inteligencia artificial en el flujo productivo permite a los fabricantes proteger su OEE, eliminar los costes asociados al retrabajo manual y garantizar una calidad constante en cada unidad que sale de la planta.
¿Quieres comprobar cómo funcionaría la inspección automática en las líneas de tu planta? Ponte en contacto con nuestro equipo de ingenieros para solicitar una demo personalizada de nuestras soluciones.